

ป้ายทะเบียนหายไปจากรถตู้ส่งของข้ามคืน ฉากกั้นห้องน้ำหลุดออกเพราะมีคนเอาเหรียญออกทุกอัน ที่พักพิงสำหรับเปลี่ยนเครื่องสูญเสียแผงกั้นทางเข้าเป็นครั้งที่สามในไตรมาสนี้ ในทั้งสามกรณีความล้มเหลวไม่ได้อยู่ที่ความแข็งแรงขอ......
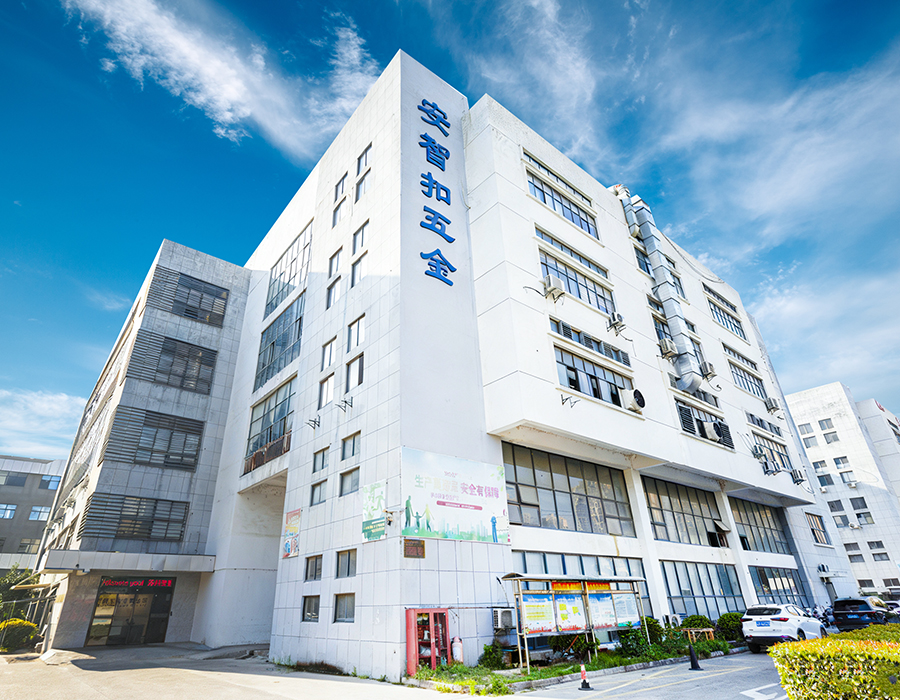
อ่านเพิ่มเติมSuzhou Anzhikou Hardware Technology Co., Ltd. เป็นผู้ผลิตที่รวมการพัฒนา การผลิต และการจำหน่ายสกรูความแม่นยำสูง ผู้ผลิตสกรูเจาะตัวเอง และ ผู้จำหน่ายสกรูไม้ ในประเทศจีนโรงงานของบริษัทมีพื้นที่ 2,000 ตารางเมตร และได้นำเข้าอุปกรณ์ความแม่นยำมากกว่า 200 ชุดจากไต้หวันและญี่ปุ่น รวมถึงชุดอุปกรณ์ผลิตรัดยึดครบชุด เช่น การตีขึ้นรูปเย็น การรีดเกลียว CNC และระบบกันคลาย เป็นต้น สามารถผลิตสกรูขนาดเล็กที่มีเส้นผ่านศูนย์กลางภายนอก 0.6 มม./ความยาว 0.6 มม. และกำลังการผลิตต่อปีของชิ้นส่วนมาตรฐานและสกรูที่ไม่ได้มาตรฐานสูงถึง 2,000 ตารางเมตร
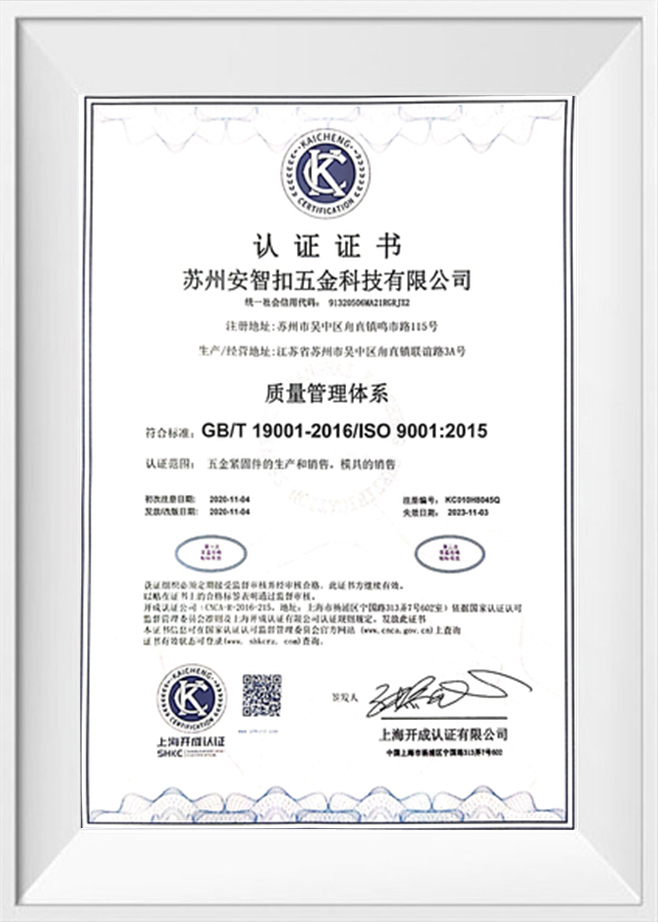
บริษัท Anzhikou Hardware มีอุปกรณ์ทดสอบครบครันและผ่านการรับรองระบบคุณภาพ ISO9001:2015 มีประสบการณ์ด้านการผลิตและพัฒนาอุตสาหกรรม 20 ปี ทีมวิศวกรและช่างเทคนิคที่มีประสบการณ์ 20 ปีจำนวน 10 คน พร้อมปรับแต่งสกรูที่ไม่ได้มาตรฐานตามความต้องการของลูกค้า สกรูเจาะตัวเองขายส่งเพื่อตอบสนองความต้องการด้านคุณภาพและปริมาณที่แตกต่างกันของลูกค้า สกรูความแม่นยำสูง Suzhou Anzhikou มีคุณภาพผลิตภัณฑ์ยอดเยี่ยม ส่งออกไปยัง 40 ประเทศและภูมิภาคทั่วโลก
ป้ายทะเบียนหายไปจากรถตู้ส่งของข้ามคืน ฉากกั้นห้องน้ำหลุดออกเพราะมีคนเอาเหรียญออกทุกอัน ที่พักพิงสำหรับเปลี่ยนเครื่องสูญเสียแผงกั้นทางเข้าเป็นครั้งที่สามในไตรมาสนี้ ในทั้งสามกรณีความล้มเหลวไม่ได้อยู่ที่ความแข็งแรงขอ......
อ่านเพิ่มเติมช่างเทคนิคบริการที่ติดสลักทดแทนเข้ากับตู้กระจายสินค้าฝั่งถนนช่วยแก้ปัญหาสองประการพร้อมกัน ได้แก่ แผงเหล็กชุบสังกะสีไม่มีการเจาะรูล่วงหน้า และตัวยึดต้องรอดพ้นจากการสัมผัสกับใครก็ตามที่ถือไขควงมาตรฐาน มีสกรูรักษาความ......
อ่านเพิ่มเติมป้ายทะเบียนเป็นหนึ่งในส่วนที่ง่ายที่สุดของรถที่จะขโมยได้: สกรูหัวแฉกมาตรฐานสี่ตัว ไขควงทั่วไปหนึ่งตัว และใช้เวลาทำงานไม่ถึงหนึ่งนาที จุดอ่อนแบบเดียวกันนี้ปรากฏในป้ายสวนสาธารณะ ฉากกั้นห้องน้ำ ส่วนประกอบของจักรยาน รา......
อ่านเพิ่มเติมเมื่อทีมผลิตภัณฑ์ค้นหาสกรูหัวสีสั่งทำ มักจะตัดสินใจใช้ตัวยึดสีอยู่แล้ว คำถามปลายเปิดใช้ได้จริง: วัสดุชนิดใดดูดีที่สุดและคงสีไว้ตลอดการประกอบ สามารถระบุการเคลือบแบบใดที่เชื่อถือได้จากโรงงาน และวิธีการสั่งซื้อเพื่อให......
อ่านเพิ่มเติมคำว่า "การกรีดด้วยตนเอง" และ "การเจาะด้วยตนเอง" มักใช้สลับกันในการจัดซื้อจัดจ้าง แต่ก็อธิบายถึงกระบวนการทางกลที่แตกต่างกันโดยพื้นฐาน สกรูเกลียวปล่อยต้องมีรูนำที่เจาะไว้ล่วงหน้า จากนั้นมันจะตัดหรือสร้างเกลียวของมันเองภายในรูนั้นขณะขับเคลื่อน สกรูเจาะตัวเอง — สามารถระบุได้ด้วยปลายจุดเจาะ (หรือที่เรียกว่า Tek point) — เป็นการผสมผสานระหว่างการเจาะและการขึ้นรูปเกลียวในการทำงานเพียงครั้งเดียว ช่วยลดขั้นตอนการเจาะรูนำโดยสิ้นเชิง ความสับสนทั้งสองรายการในรายการวัสดุทำให้เกิดเกลียวที่แยกออก (สกรูเจาะตัวเองที่เจาะเข้าไปในรูที่เจาะไว้ล่วงหน้าซึ่งมีเส้นผ่านศูนย์กลางสุดท้ายอยู่แล้ว) หรือตัวยึดที่หัก (สกรูเกลียวในตัวเองพยายามเจาะวัสดุที่ไม่ได้เตรียมไว้โดยไม่มีนักบิน)
ขอบเขตในทางปฏิบัติระหว่างทั้งสองประเภทส่วนใหญ่จะถูกกำหนดโดยวัสดุพิมพ์และปริมาณการผลิต ในการผลิตโลหะที่มีปริมาณงานสูง — งานท่อ HVAC, โครงเหล็ก, ตู้ไฟฟ้า — สกรูเจาะตัวเองช่วยลดรอบเวลาได้อย่างมาก เนื่องจากจะถอดสถานีเจาะเฉพาะออกจากลำดับการประกอบ ในการใช้งานที่ความแข็งของพื้นผิวเกินความสามารถของจุดเจาะ (โดยทั่วไปคือวัสดุที่สูงกว่า HRC 35–40 หรือเหล็กหนากว่า 12 มม.) จุดเจาะจะทื่อก่อนที่จะเจาะ ซึ่งทำให้สกรูเกลียวปล่อยที่มีรูที่เจาะไว้ล่วงหน้าเป็นตัวเลือกที่ถูกต้อง Suzhou Anzhikou Hardware Technology Co., Ltd. ผลิตทั้งสองประเภทด้วยอุปกรณ์การรีดเกลียวและอุปกรณ์การรีดเย็นซึ่งสามารถจับค่าความคลาดเคลื่อนของรูปทรงเรขาคณิตของปลายที่แน่นซึ่งกำหนดว่าจุดเจาะจะตัดอย่างหมดจดหรือเบี่ยงเบนไป
สกรูเกลียวปล่อยบางตัวอาจไม่เท่ากันในเชิงเรขาคณิต รูปแบบของเกลียว — พิทช์ มุมขนาบข้าง และรัศมีของรู — เป็นตัวกำหนดว่าตัวยึดจะตัดวัสดุออกไป (แบบตัดเกลียว) หรือเคลื่อนออกไปด้านนอก (แบบขึ้นรูปเกลียว) และความแตกต่างนี้มีผลกระทบที่แท้จริงต่อความแข็งแรงของข้อต่อและการยึดเกาะในระยะยาว
ประเภท BT, D และ F มีช่องตัดหรือรอยบากที่จะเอาวัสดุออกเมื่อสกรูเคลื่อนตัว สิ่งเหล่านี้ใช้ในพลาสติกที่แข็งกว่า (อะซีตัล ไนลอน วัสดุผสมที่เติมแก้ว) โลหะหล่อ และวัสดุที่เปราะซึ่งการกระจัดจะทำให้วัสดุแตกร้าว เศษที่สร้างขึ้นจะต้องมีที่สำหรับอพยพ — ในรูตัน การอพยพที่ไม่สมบูรณ์จะทำให้เกิดแรงดันไฮดรอลิกสะสมจนสามารถแยกตัวเรือนได้ การเลือกความยาวของสกรูต้องคำนึงถึงสิ่งนี้: ร่องตัดจำเป็นต้องเคลียร์ความลึกของเกลียวที่ยึดไว้ทั้งหมดก่อนที่ปลายด้านล่างจะหลุดออก
ประเภท B และ AB แทนที่แทนที่จะตัด ทำให้วัสดุผสมพันธุ์แข็งตัวขณะสร้างเกลียว วิธีนี้ทำให้เกิดการยึดเกลียวที่แข็งแรงขึ้น เนื่องจากวัสดุที่ถูกแทนที่จะถูกอัดแน่นรอบๆ ขอบสกรูแทนที่จะเอาออก แนะนำให้ใช้กับโลหะอ่อน (อะลูมิเนียม ทองแดง สังกะสีหล่อ) และเทอร์โมพลาสติก ซึ่งวัสดุมีความเหนียวเพียงพอที่จะไหลได้โดยไม่แตกร้าว แรงบิดของไดรฟ์สูงกว่าประเภทการตัดเกลียว ซึ่งโดยทั่วไปจะมากกว่า 30–50% ดังนั้นการจับคู่สกรูกับแรงบิดในการติดตั้งที่มีอยู่จึงเป็นการตรวจสอบการออกแบบที่จำเป็น ไม่ใช่สิ่งที่ต้องคำนึงถึงในภายหลัง
สำหรับลูกค้าที่มีข้อกำหนดในการประกอบแบบ cross-substrate ทีมวิศวกรของ Anzhikou ซึ่งมีประสบการณ์ด้านการผลิตตัวยึดมากกว่า 20 ปี จะช่วยระบุรูปแบบเกลียวที่ถูกต้องเป็นประจำ เพื่อหลีกเลี่ยงการออกแบบใหม่หลังจากใช้เครื่องมือแล้ว
สกรูไม้ มีหมวดหมู่ที่แตกต่างจากแผ่นโลหะหรือสกรูเครื่องจักรเนื่องจากไม้เป็นวัสดุแบบแอนไอโซทรอปิกที่แปรผันตามความชื้นได้ — พฤติกรรมของมันตั้งฉากกับลายไม้จะแตกต่างอย่างมากจากพฤติกรรมแบบขนานกับลายไม้ และความหนาแน่นของไม้จะเปลี่ยนไปตามปริมาณความชื้น สกรูไม้สมัยใหม่แก้ปัญหานี้ได้ด้วยเกลียวที่มีระยะห่างลึกและกว้าง (อัตราส่วนเกลียวต่อด้ามสูง) สลักปลายแหลมหรือปลายสว่าน Type-17 และระยะพิทช์หยาบที่ได้รับการปรับปรุงเพื่อเพิ่มความต้านทานการดึงออกสูงสุดในทิศทางตามแนวแกน แทนที่จะใช้แรงจับยึดในแนวรัศมี
แม้จะมีคำกล่าวอ้างทางการตลาดที่ "ไม่จำเป็นต้องเจาะล่วงหน้า" แพร่หลาย แต่รูนำร่องยังคงมีความสำคัญในการใช้งานในสถานการณ์ต่อไปนี้:
เส้นผ่านศูนย์กลางรูนำที่แนะนำสำหรับส่วนด้ามโดยทั่วไปคือ 90% ของเส้นผ่านศูนย์กลางด้ามไม้เนื้ออ่อนและ 100% ในไม้เนื้อแข็ง ส่วนการพันเกลียวจะใช้หัวนำขนาดเล็กกว่า (โดยทั่วไปคือ 70% ของเส้นผ่านศูนย์กลางเกลียวด้านนอก) ซึ่งช่วยให้เกลียวจับได้ในขณะที่ป้องกันการแตกแยก การใช้ดอกสว่านขนาดเดียวสำหรับทั้งสองโซน (ซึ่งเป็นทางลัดทั่วไป) จะทำให้การกัดของเกลียวหรือความต้านทานการแยกส่วนลดลง
ทางเลือกการเคลือบสำหรับสกรูเจาะตัวเองและสกรูเกลียวปล่อยนั้นถูกจำกัดในลักษณะที่ไม่มีตัวยึดแบบแข็ง: จุดเจาะและรูปทรงการขึ้นรูปเกลียวจะต้องคงสภาพเดิมตามมิติหลังการเคลือบ การชุบหนาที่ยอมรับได้บนโบลต์สามารถเติมเต็มรอยบากของการตัดเกลียวด้วยกรีดตัวเองหรือปัดเศษปลายสว่านของสกรู Tek ทำให้เกิดความล้มเหลวในการทำงานทันที ความไวของมิตินี้ทำให้การเลือกการเคลือบเป็นการตัดสินใจที่แม่นยำ ไม่ใช่สินค้าโภคภัณฑ์
| ประเภทการเคลือบ | ความหนาทั่วไป | สเปรย์เกลือ (ชม.) | เคล็ดลับความเสี่ยงทางเรขาคณิต | การใช้งานทั่วไป |
|---|---|---|---|---|
| ชุบสังกะสีแบบสดใส | 5–8 ไมโครเมตร | 72–120 | ต่ำ | ในร่มงานเบา |
| สังกะสีไดโครเมตสีเหลือง | 5–8 ไมโครเมตร | 200–300 | ต่ำ | กลางแจ้งทั่วไป |
| สังกะสีเครื่องกล (Shehardizing) | 15–25 ไมโครเมตร | 500–700 | ปานกลาง — ต้องมีการตรวจสอบความทนทาน | ก่อสร้าง,มุงหลังคา |
| เรขาคณิต / ดาโครเมต | 4–8 ไมโครเมตร | 720–1,000 | ต่ำมาก | ยานยนต์ ทางทะเล พลังงานแสงอาทิตย์ |
| การชุบสังกะสีแบบจุ่มร้อน | 45–85 ไมโครเมตร | 1,000 | สูง — ไม่เหมาะกับสกรูหัวเจาะ | สลักเกลียวโครงสร้างเท่านั้น |
สำหรับสกรูไม้ที่ใช้ในไม้แปรรูป (เคลือบด้วย ACQ หรือ CA) การชุบสังกะสีแบบมาตรฐานยังไม่เพียงพอ — สารกันบูดที่มีทองแดงเร่งการกัดกร่อนด้วยไฟฟ้าของการเคลือบสังกะสี ซึ่งนำไปสู่การย้อมสีก่อนวัยอันควรและโครงสร้างอ่อนแอลง สกรูชุบสังกะสีแบบจุ่มร้อน สแตนเลส (304 หรือ 316) หรือสกรูเคลือบโพลีเมอร์เป็นตัวเลือกที่เป็นไปตามข้อกำหนดในสภาพแวดล้อมเหล่านี้ และกฎเกณฑ์การก่อสร้างในตลาดส่งออกหลายแห่งได้บังคับใช้ข้อกำหนดนี้แล้ว Suzhou Anzhikou Hardware Technology Co., Ltd. ทำงานร่วมกับลูกค้าใน 40 ประเทศเพื่อปรับข้อกำหนดการเคลือบผิวให้สอดคล้องกับข้อกำหนดรหัสภูมิภาคและสภาพแวดล้อมการใช้งานปลายทาง เพื่อให้มั่นใจว่าการตัดสินใจเรื่องการรักษาพื้นผิวจะเกิดขึ้นก่อนการผลิตมากกว่าหลังจากการร้องเรียนในภาคสนาม
รายละเอียดการติดต่อ

ที่อยู่:ไม่ 248-2 ถนน Changhongbei เมือง Luzhi เขต Wu zhong เมืองซูโจวมณฑลเจียงซูประเทศจีน
โทรศัพท์:+86-13913588597
ผลิตภัณฑ์
มือถือ


